 +86-563-4308666


 Eng

On değirmen müfettişine öğütme devrelerini neyin sınırladığını sorun; çoğu sonuçta aynı kalemi işaret edecektir: öğütme ortamını değiştirme maliyeti. Aşınma direnci teknolojisi, cevher tüketilmeden önce bir topun çapını, şeklini ve öğütme verimliliğini ne kadar süre koruyacağını belirleyen disiplindir.
ZXGB'de, tam da bu soruna yönelik döküm ve sahte medya oluşturmak için yıllarımızı harcadık. Ningguo, Anhui'deki 60.000 metrekarelik tesisimiz, çelik bilyalar ve öğütme ortamlarına adanmış bir eyalet araştırma enstitüsü ve 25 mühendis ve 32 uzmandan oluşan bir teknik ekip tarafından desteklenen yıllık 50.000 ton kapasiteyle çalışıyor. Aşınma direnci hakkında şu şekilde düşünüyoruz: onu ne kontrol eder, medyayı adil bir şekilde nasıl karşılaştırırız ve fabrikadaki hangi alışkanlıklar ödediğiniz aşınma ömrünü sessizce yok eder.
Bir Değirmenin İçinde Aşınma Direnci Gerçekte Ne Anlama Gelir?
Çalışan bir fabrikada aşınma tek bir olay değildir. Aynı anda çalışan üç mekanizma var ve topun bunların hepsinden kurtulması gerekiyor.
- Aşınma: Sert cevher parçacıkları yüzey boyunca kayar ve yuvarlanır, metali yavaş yavaş keser.
- Etki: Tekrarlanan çarpışmalar kenarları aşındırır, yüzeyde açık çatlaklar oluşturur ve ciddi durumlarda topun tamamen kırılmasına neden olur.
- Korozyon: Islak kağıt hamuru, çözünmüş oksijen ve asidik veya alkali su, karbürler arasındaki matrise saldırır.
Bu mekanizmaların farklı yönlere çekmesi nedeniyle aşınma direnci her zaman bir dengededir. Çok sert bir top aşınmaya karşı iyi bir direnç gösterir ancak ağır darbe altında kırılabilir. Çok sert bir top darbeden kurtulur ancak hızla aşınabilir. Mühendisliğin görevi, devrenizin ürün tonu başına en az parayı harcadığı eğri üzerindeki noktayı bulmaktır.
Bitkiler genellikle sonucu belirli bir aşınma oranı olarak ifade eder: öğütülen cevher tonu başına tüketilen gram medya veya ürün tonu başına kilogram makyaj topu. Bu tek rakam alaşımı, ısıl işlemi, bilya boyutunu, değirmen hızını ve cevherin kendisini içerir; bu da tam olarak iki tedarikçinin aynı sertliği teklif etmesine rağmen yine de çok farklı maliyetler sunabilmesinin nedenidir.
Alaşım Kimyası Tavanı Tanımlıyor
Krom, dökme medyanın omurgasıdır
Dökme öğütme bilyalarında krom, ne kadar sert karbürün oluşabileceğine karar verir. Krom yaklaşık yüzde 10'un üzerine çıktıkça yapı, daha yumuşak M3C türleri yerine sert M7C3 krom karbürlerine doğru kayar. Bu karbürler matrisin içinde bir iskelet gibi davranır, bu nedenle aşınmanın metali bir kenara itmek yerine onları kesmesi gerekir.
Bu nedenle döküm ailesi normalde dört gruba ayrılır: ekonomik kuru öğütme için düşük krom, karışık görevler için orta krom, çimento klinkeri ve sert cevher için yüksek krom ve uzun operasyonların en önemli olduğu şiddetli aşınma için ultra yüksek krom. Krom merdivenindeki her basamak, aşınma ömrü satın alır, ancak aynı zamanda malzemenin kırılgan hale gelmesini önlemek için daha sıkı proses kontrolü gerektirir.
Matris karbürler kadar önemlidir
Karbürler topu tek başına koruyamaz; onları yerinde tutmak için sert, sağlam bir matrise ihtiyaçları var. Sertleşebilirliği artırmak için manganez, molibden, bakır ve diğer elementler eklenir, böylece top yalnızca yüzeyden ziyade tüm bölümü boyunca sertleşir. Mükemmel yüzey sertliğine sahip fakat çekirdeği yumuşak olan bir top, tekrarlanan darbeler altında deforme olacak ve profilini kaybedecektir.
Sert cevher, klinker ve cüruf görevleri için genellikle ilk olarak değerlendirilmesini önerdiğimiz grup budur:
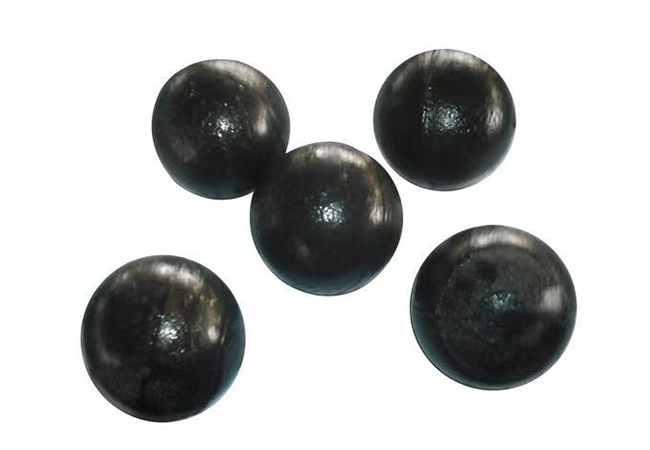 Yüksek Krom Alaşımlı Döküm Bilyalı Taşlama Topu Günümüzün hızlı tempolu endüstriyel ortamında performans, dayanıklılık ve sürdürülebilirlik artık isteğe bağlı değil, esastır. İşte yüksek sertliğimiz, yüksek kromumuz... Ürünü Görüntüle →
Isıl İşlem Tavanın Ne Kadarına Ulaşacağınızı Belirler
Aynı kimya, aynı aşınmayı garanti etmez. Aynı ısıdan dökülen iki top, ısıl işlemin farklı olması durumunda tesisten önemli ölçüde farklı hizmet ömrüne sahip olabilir. Östenitleme sıcaklığı, bekletme süresi, söndürme ortamı, söndürme hızı ve temperleme sıcaklığı birlikte nihai mikro yapıya karar verir.
Yüksek kromlu ortamlar için genellikle HRC 58 ila 64 aralığında bir çekirdek sertliğini, kontrollü seviyede tutulan ostenit ve agresif bir söndürme nedeniyle aşırı gerilime maruz kalmayan bir yüzey hedefliyoruz. Çok yavaş söndürülürse karbürler yumuşak bir matris içinde kalır ve çabuk aşınır. Çok şiddetli söndürün ve ilk ağır darbenin çatlağa dönüşmesini bekleyen iç gerilimler oluşur.
Neden bir sertlik numarası zayıf bir satın alma kriteridir?
Bir topun bir noktasından alınan tek bir sertlik okuması, aşınma ömrü hakkında size çok az şey anlatır. Bunun yerine yüzeyden çekirdeğe kadar sertlik profilini, karbür yapısının açıklamasını ve sizinkine yakın koşullar altında ölçülen aşınma oranını isteyin.
Ana Öğütme Medyası Ailelerinin Karşılaştırılması
Seçenekler yan yana gelince seçim yapmak kolaylaşıyor. Aşağıdaki tablo ürettiğimiz aileleri ve bunların normalde eşleştiği görevleri özetlemektedir.
| Medya ailesi | Krom içeriği | Tipik çekirdek sertliği | Bağıl aşınma ömrü | En uygun görev |
|---|---|---|---|---|
| Düşük kromlu döküm bilya | Yaklaşık %3'e kadar | HRC 45 ila 50 | Başlangıç çizgisi | Kuru taşlama, hafif aşınma, maliyete duyarlı devreler |
| Orta krom döküm bilye | Yaklaşık %3 ila %7 | HRC 48 ila 55 | 1,3 ila 1,8 kez | Karışık cevher, orta derecede etkili, genel frezeleme |
| Yüksek kromlu döküm top | Yaklaşık %10 ila %14 | HRC 58 ila 64 | 2 ila 3 kez | Çimento klinkeri, sert cevher, ıslak öğütme |
| Ultra yüksek krom döküm top | Yaklaşık %15'in üzerinde | HRC 60 ila 65 | 2,5 ila 4 kez | Şiddetli aşınma, ince taşlama, uzun kampanyalar |
| Dövme çelik bilye | Alaşımlı çelik, düşük krom | HRC 55 ila 62 | 1,5 ila 3 kez | Büyük çaplı birincil frezeleme, yüksek darbe |
| Seramik top | Yok | Çok yüksek yüzey sertliği | İnce görevde 4 ila 8 kez | Kirlenmeye duyarlı ince ve ultra ince öğütme |
Başlangıç noktası olarak tabloyu okuyun. Yumuşak cevher devresindeki orta kromlu bir bilya, iş için gereğinden fazla belirlenmiş yüksek kromlu bir bilyeden daha iyi performans gösterebilir ve büyük bir birincil değirmende dövülmüş bir bilya genellikle yalnızca darbe dayanıklılığıyla kazanır.
Proses Kontrolü: Aşınma Direncinin Üretildiği Yer
Döküm ve dövme, aşınmaya dayanıklı ortama giden iki farklı yoldur ve her birinin kendi kalite kaldıraçları vardır. Dökümde kalıp tasarımı, dökme sıcaklığı, aşılama ve soğutma hızı, karbürlerin nasıl oluştuğunu ve ne kadar eşit şekilde dağıldığını belirler. Dövmede çubuk kalitesi, ısıtma eğrisi, deformasyon sırası ve kontrollü soğutma, tane akışına ve tokluğa karar verir.
Tesisimiz hassas döküm, dövme ve ısıl işlemi, ISO9001 kalite sistemi kapsamında gelen hammaddeden son paketlemeye kadar denetim ile tek bir entegre akış halinde yürütmektedir. Uzun vadeli nitelikli çelik ve alaşım tedarikçilerinden satın alıyoruz çünkü alaşım tasarımı yalnızca fırına ulaşan kimyanın belirtilen kimya olması durumunda bir anlam ifade eder.
Büyük çaplı medyaya ve yüksek darbe dayanıklılığına ihtiyaç duyan birincil değirmenler için dövme medya genellikle daha güçlü bir yanıttır:
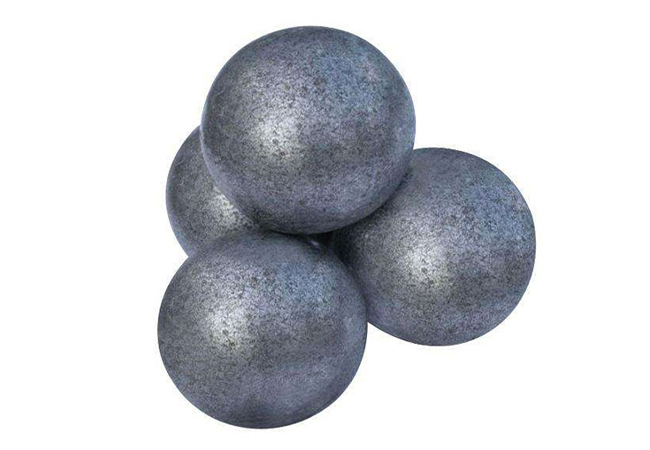 Dövme Taşlama Topları Verimliliğin, sürdürülebilirliğin ve performansın önemli olduğu günümüzün endüstriyel dünyasında hassas dövme, oyunun kurallarını değiştiren bir üretim yöntemi olarak ortaya çıktı; özellikle... Ürünü Görüntüle →
Aşınma Direncinin Değirmen Tarafı
Bir değirmenin işletilme şekli nedeniyle iyi topların haftalar içinde başarısız olduğunu gördük. Laboratuvar sonuçları ile tesis gerçekliği arasındaki boşluğun çoğunu beş değişken açıklıyor.
- Top boyutu ve yük kütlesi: Büyük boyutlu toplar, cevherin ihtiyaç duymadığı darbe enerjisini ekleyerek hem kırılma hem de aşınma oranlarını artırır.
- Değirmen hızı ve şarj hareketi: Kataraktlı bir şarj darbe sağlarken, basamaklı bir şarj aşınma sağlar. Doğru mod besleme boyutuna bağlıdır.
- Kağıt hamuru yoğunluğu ve kimyası: İnce, asidik veya aşırı derecede havalandırılmış bulamaç, korozyonu hızlandırır ve matrisi aşındırır.
- Besleme boyutu dağılımı: Üst boyuttaki ani bir artış, medyayı asla seçilmediği işi yapmaya zorlar.
- Astar durumu: Aşınmış veya cilalanmış astarlar kaldırma kuvvetini azaltır ve yük yuvarlanmak yerine kaymaya başlar.
Son noktanın hafife alınması kolaydır. Medya ve gömlekler tek bir aşınma sistemi oluşturur ve bilya şarjını yeniden kontrol etmeden veya tam tersi şekilde astarları değiştirmek, neredeyse her zaman tasarruf ettiğinden daha fazla maliyete neden olur. Darbe yüklerinin ağır olduğu durumlarda, ultra yüksek manganlı çelik gömleklerimiz dövme şarjla birlikte çalışacak şekilde üretilmiştir:
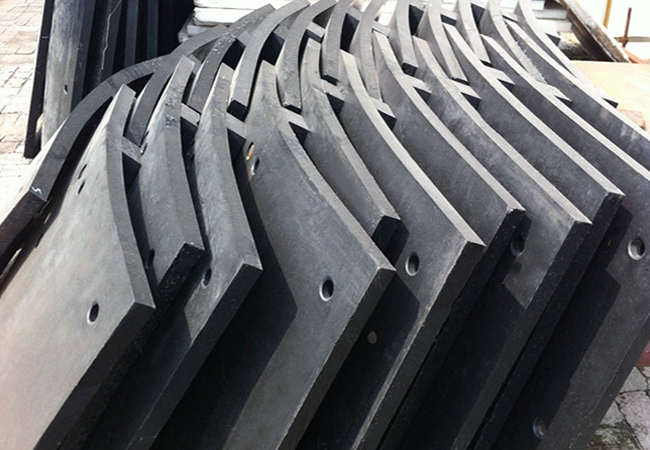 Ultra Yüksek Manganlı Çelik Astar Bilyalı Değirmen Astarı Ultra yüksek manganlı çelik astar, esas olarak güçlü darbelere ve şiddetli darbelere dayanıklı endüstriyel ekipmanlarda kullanılan, yüksek performanslı, aşınmaya dayanıklı bir malzeme bileşenidir. Ürünü Görüntüle →
Taahhüt Etmeden Önce Aşınma Direncini Nasıl Değerlendirebilirsiniz?
Aşınma bir sistem özelliği olduğundan, tek adil karşılaştırma, öğütülen cevherin tonu başına maliyettir. Bu adımlar bu karşılaştırmanın dürüst olmasını sağlar.
- Yalnızca sertlik rakamını değil, tanımlanmış koşullar altında belirli bir aşınma oranını isteyin.
- Yüzeyden çekirdeğe kadar olan sertlik profilini ve ayrıca mikro yapının açıklamasını isteyin.
- İşaretli top testi yapın: tartılmış, etiketlenmiş bir parti ekleyin, sabit bir süre sonra geri alın ve kütle kaybını ölçün.
- Navlun, telafi işçiliği, arıza süresi ve üretim üzerindeki her türlü etki dahil olmak üzere ton başına gerçek maliyeti hesaplayın.
- Cevher türü, besleme boyutu veya değirmen hızı değiştiğinde testi tekrarlayın çünkü bugünün en iyi ortamı gelecek yılın en iyisi olmayabilir.
Mühendislerin Direnç Giydiği Bir Ortak Seçin
Her devrenin kendine ait cevheri, kendi değirmen geometrisi ve iyi bir yıl için kendi tanımı vardır. Bu nedenle katalog sayfası yerine verilerle başlamayı tercih ediyoruz: aşınma oranı geçmişi, ilerleme analizi, değirmen boyutları ve görev tanımı genellikle seçimi iki veya üç adayla sınırlandırmak için yeterlidir.
Uygulamanıza uygun bir formülasyona, sertlik profiline veya bilya geometrisine ihtiyacınız varsa, özel OEM aşınmaya dayanıklı çözümler ekibi bunu işletim verileriniz etrafında oluşturabilir. Önce konuşmayı tercih edersen, mühendislerimizle iletişime geçin ve seçenekleri tesisinizdeki önemli rakamlarla karşılaştırmanıza yardımcı olacağız.
Taşlama bilyasının aşınma direnci teknolojisi, veri sayfasından kopyalanabilecek bir özellik değildir. Bu, alaşım tasarımının, disiplinli ısıl işlemin, dürüst denetimin ve iyi ortamın işini yapmasına olanak tanıyan bir değirmen ortamının sonucudur. Bu dört unsuru hizaladığınızda telafi topu oranı aylık bir sürpriz olmaktan çıkıyor.


