 +86-563-4308666


 Eng

Her öğütme topu bir ısıl sürecin hikayesi devam ediyor, hatta bahçeye gelenler bile aynı görünüyor. İki üst aynı kimyayı paylaşabilir, aynı kalıptan çıkabilir ve bir değirmende yine de tamamen farklı davranabilir: biri tam bir kampanya yürütür, diğer birkaç hafta içinde dökülmeye başlar. Çoğu zaman fark, ısıtma eğrileri, soğutma sıcaklığına ve temperleme pencerelerine açılır.
Aşağıda, östenitlemeden bir partinin gerçekten sağlam olup olmadığını bize söyleyen kontrollere kadar, her gün çalıştırdığımız bilyaların öğütülmesine yönelik ısıl işlem süreci boyunca pratik bir yürüyüş yer alıyor.
Isıl İşlem Bir Topun Nasıl Performans Göstereceğine Neden Karar Verir?
Yüksek kromlu bir üst yüzey ve kalıbın içinde soğumasını bekleyin; ortaya oldukça huzursuz bir metal parçası çıkıyor. Matris, krom ve karbon içeriğiyle birlikte sunulan ötektik karbürlerden oluşan bir ağ parçaları sarılmış, özel ostenitin yanı sıra martensiti de tutar. Tutulan görüntü sorun yaratandır. Yumuşaktır, yarı kararlıdır ve bilya değirmende darbe çalışmaya başlar yerinde martenzite dönüşmeye devam eder, yüzey kesitinin hacmini değiştirir ve kopma ve kırılmaya kapı açar.
Isıl işlem, değirmenin bunu rastgele gerçekleştirmesine izin vermek yerine, bu işlem kontrollü koşullar altında kasıtlı olarak bitirmek için mevcuttur. Üç şey aynı anda dengeleniyor:
- Sertlik : cevher, klinker veya kükürtten aşınmaya dayanıklı aşınma yüzeyi.
- tokluk : Bölünmenin çatlamasından tekrarlanan darbeleri absorbe etme yeteneği.
- Yapısal stabilite : karbür coğrafi ve sınıflandırılmış ostenit saklanır, böylece ilk günküyle aynı şekilde ilk 60. günde tutulur.
Taşlama Bilyaları İçin Isıl İşlem Prosesinin Temel Aşamaları
Dökme veya dövme medya için kullanılan hemen hemen her program, döngüyü kapatan dördüncü bir inceleme aşamasıyla birlikte üç aşamalı aşama olarak okunabilir.
Isıtma ve Östenitleme
Östenitleme iki iş yapar: tamamen karbürün bir kısmını çözer ve karbonu çözer, böylece söndürmenin işe yaramayacağı bir şey olur. Bu yavaş yavaş gördüğümüz en yaygın hatalardan biridir. Kalınlık aralıklarını eşitlemek için 600-650°C civarında bir ön ısıtma ile ısıtma ile ısıtıyoruz, ardından yüksek krom kaliteleri için genellikle 980°C ile 1.050°C arasında tutulmakta inen östenitleme beklemesine doğru bir rampa yapılıyor.
Bekleme süresi, bölüm sıcaklık fırını ve aralık sabit bir şekilde daha fazla takip edilir. Atölyede çalışılabilir bir başlangıç noktası, çapın milimetresi başına kabaca 1 ila 1,5 dakikadır, ancak gerçek sayının, varsayılmak yerine, her parçanın ilk parçalarının üzerindeki uzunluğu ve mikro yapı ile doğrulanması gerekir.
Söndürme
Söndürme aslında sertliğin oluştuğu yerdir. Topun, perlit burnunu kaçıracak ve osteniti martenzite sürükleyecek kadar hızlı soğuması gerekir, ancak termal ve dönüşüm stresi altında yüzeyin parçalanacağı kadar hızlı da olmamalıdır. Yüksek kromlu döküm toplar genellikle basınçlı hava veya hava-yağ kombinasyonu ile söndürülürken, daha küçük boyutlar yağ veya polimer alabilir. Dövme toplar presten sıcak olarak çıkar ve genellikle su spreyi, polimer veya yağ ile söndürülür, ardından önce oda sıcaklığına kadar tamamen soğumasına izin verilmeden temperlenir.
Temperleme
Temperleme bir formalite değildir. İlk işi stresi azaltmaktır çünkü yeni söndürülmüş bir top iç gerilimle doludur ve eğer öylece bırakılırsa kendi kendine çatlar. İkinci görevi, tutulan osteniti çalışma seviyesine getirmek ve doğru sıcaklıkta sertliği yukarı doğru itebilecek ince ikincil karbürlerin çökelmesini sağlamaktır.
Yüksek kromlu toplar için pencere genellikle 200°C ila 350°C arasında kalır, çapa bağlı olarak dört ila sekiz saatlik bir bekletme ardından yavaş yavaş soğutma yapılır. Yaklaşık 200°C'nin altında temperleme, geride kalan çok fazla kararsız östenit bırakır; 400°C'nin çok üzerine çıkmak, söndürme sırasında ödediğiniz sonun ortadan kalkmaya başlaması.
| Sahne | Tipik sıcaklık | Ana amaç | Ne izliyoruz |
|---|---|---|---|
| Ön ısıtma | 600–650°C | Kalınlık sıcaklığının eşitlenmesi | Yükselme hızı, termal şok |
| Östenitleme | 980–1.050°C (yüksek krom) | Karbürleri çözünür, östeniti doyurur | Çapa karşı zamanı tutma |
| Söndürme | 880–950°C ortalama | Ostenitten martenzit bileşimi | Soğutma eğrisi çatlama riski |
| Temperleme | 200–350°C | Stresi azaltmanın, standart östeniti kontrol edin | Tutma süresi, üretim tepkisi |
Prosesi Top Tipine Eşleştirme
Aynı üç aşamalı aile ömrü geçerlidir, ancak malzemeyi ve şekillendirme rotasını değiştirdiğinizde rakamlar önemli ölçüde değişir.
Krom Alaşımlı Döküm Toplar
Kimya tavanı belirliyor. veya daha fazla krom içeren yüksek kromlu bir üst ve doğru karbon dengesi, iyi bir söndürme ve temperleme aralıkları sonrasında Rockwell C performansında yüksek 50'lerden düşük 60'lara ulaşılabilir. Orta krom ve düşük krom kaliteleri, karbür hacmini nereye taşıyamaz, bu eğri eğrileri genellikle normalleşmeye veya hafif bir su verme ve temperlemeye doğru basitleştirilmiş ve satın alma planları, katalog başlığı yerine metalurjiye göre yapılabilir.
Bizim yüksek kromlu öğütme topları Fabrikadaki olayların değişmesi için eğri partinin yönetimi tutularak bu mantıkla ele alınır.
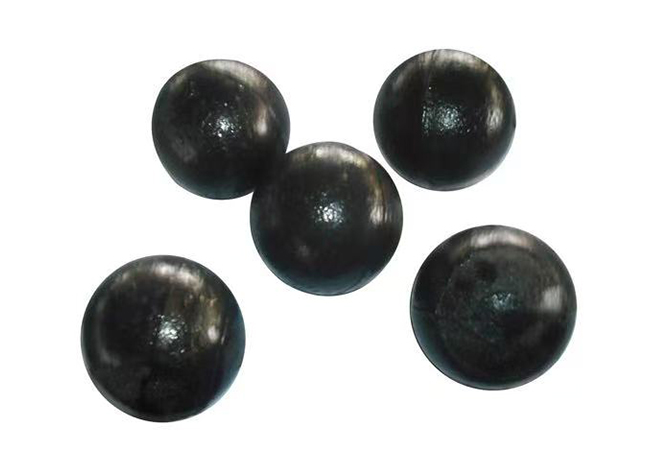 Yüksek Krom Alaşımlı Döküm Taşlama Topları ≥58 HRC yüzey sertliğine sahip yüksek kromlu ZQCr12 çekme medya, aşınmaya dayanıklı taşlama için φ6,35 ile φ120 mm arası çaplarda mevcuttur. Ürün Görüntüle →
Dövme Taşlama Topları
Dövme bilyalar haddelenmiş çubuk olarak başlar, uzun uzun kesilir, indüksiyonla ısıtılır, dövülür ve daha sonra hatta söndürülür. Proses toplu olmak şartıyla süreklidir ve en sık dolaşan parametre söndürme-başlatma sıcaklığıdır. Çubuk, pres ile kapanış arasında çok fazla soğursa verimi düşer ve bilya, değirmende hızla aşınan yumuşak bir kabukla değişir. Temperleme hemen ardından gelir ve devreyi uzatmak için çekirdekteki artık ısı kullanımı devam ettirilir.
 Bilyalı Değirmenler için Hassas Dövme Taşlama Bilyaları Madencilik, çimento ve enerji üretimi bilyalı değirmenleri için hassas şekilde dövülmüş ortamlar, sürekli üretim ve tokluk ile φ6,35–φ120 mm boyutlarında sunulmaktadır. Ürün Görüntüle →
Söndürme Ortamının ve Soğutma Eğrisinin Seçilmesi
Soğutmanın bir anahtarı değil, bir görünümüdür ve doğru ayar, partinin en büyük bilyasında tamamen martensitik bir çekirdek üretirken en küçüğünü sağlam tutan ayardır. Yaygın medya, kabaca önem sırasına göre:
- Su : yüksek şiddette, düşük şiddette, çatlamaya yatkın; Küçük çaplardaki düz karbon dövme bilyalar için pratiktir.
- Tuzlu su veya kostik çözümler : daha düzensiz ve düzensiz film kırılmalarına eğilimli; Dökme krom medya için nadiren kullanılır.
- yağ : Daha yavaş ve daha güvenli, parça ve dumanla mücadelenin parçalarının de distorsiyonun önemli olduğu alaşımlı dövme bilyalar için standart bir seçim.
- Polimer : Konsantrasyon su ve yağ arasında kalacak şekilde ayarlanabilir; Gerçek çatlama riski taşıyan dövme alaşımlı bilyalar için popülerdir.
- Basınçlı hava veya hava yağı : Yumuşak, sertleşebilme özelliği oldukça yüksek olan yüksek kromlu döküm bilyalarla iyi uyum sağlar.
Ajitasyon, ortamın kendisi kadar önemlidir. Durgun bir tank, yangın kimyası ne kadar iyi olursa olsun, yumuşak kumaştan ve dağınık yayılmalar üretir.
Ne Yanlış Gidiyor ve hileler Nasıl Okunuyor?
Ne olursa olsun çoğu ısıl işlem süreci kendini açıkça belli eder. En sık tanımladığımız kalıplardan birkaçı:
- Söndürmeden sonra çatlama , genellikle uzunlamasına veya dahili olarak: çok şiddetli soğutma veya tavlama fırınından önce çok uzun bir şekilde oluşur.
- Yumuşak kabuk veya yumuşak çekirdek : östenitleme sıcaklığı veya çok düşük tutma veya bilyenin söndürme-başlatma penceresinin altında soğuması.
- Sertlik bir partiye dağılır : Arıza fırınının yüklenmesi, tutarsız atmosfer veya zayıf söndürme çalması.
- Hizmette erken dökülme : Tavlamanın çok soğuk veya çok kısa olması nedeniyle standart ostenit çok yüksek kaldı.
- Yüksek kırılma oranı : Sertliğin tokluğun temizlenmesi veya katılaşma sırasında çok kaba bırakılan bir karbür ağı.
Eğrinin Çalıştığını Kanıtlayan Kontroller
Ancak test sonuçları bir şekilde anlamlıdır. Temperleme sonrasında rutinimiz şöyle görünür:
- Sertlik araştırması : yüzey çevresinde ve kesitli topların geniş alanlarında çeşitli noktalarda okumalar, tek bir uygun köşeden alternatif parça boyunca numune alma.
- Sertlik gradyanı : söndürmenin gerçekten merkeze ulaşıp ulaşmadığını gösteriyor, yarıçap boyunca bir profil.
- Etki testi : Bir üst numunesi üzerinde sabit bir mesafeden tekrarlanan düşmeler, ilk çatlama belirtisinin fark edilmesi.
- Mikroyapı incelemesi : karbür şekli ve durumları artı sınıflandırılmış ostenit tahmini, yüksek kromlu ortamlar için genellikle kabaca ila 15'in altında tutulur.
- Saha kayıt takibi : Kampanya boyunca değirmen ve üst parti başına geçiş en yavaş ama dürüst gösterge.
Isıl İşlem Tek Adım Değil Bir Sistemdir
Bir eğri yalnızca onu çalıştıran fırına kadar iyidir ve fırın da yalnızca içeri giren malzemeye kadar iyidir. Bu nedenle ısıl işlem alaşım kaynağıyla başlayan ve fabrika denemesiyle biten bir zincirin tek satın alma olarak ele alınarak satın alınması. Ortak üniversitelerle birlikte sunulan çelik bilyalar ve öğütme ortamları için eyalet araştırma enstitümüz, zamanın çoğunluğu tam olarak bu tür eğri iyileştirme üzerinde durma ve bulgular doğrudan üretim alanına geri dönüyor.
Ayrıca süreç doğrulanabilir şekilde korunuruz: ISO 9001 üretim, hammadde girişinden sevkiyata kadar tam süreç denetimi ve yıllık 50.000 ton kapasiteye sahip 60.000 metrekarelik bir üretim, 25 mühendis ve 32 uzmandan oluşan bir teknik ekip. Hakkında daha fazla bilgi edinebilirsiniz şirket geçmişimiz Eğer daha uzun bir sürüm istiyorsanız.
Bir değirmen medyayı olması gerekenden daha hızlı çiğniyorsa, cevap genellikle faturadan tamamen eğridedir. Bize çalışma verileri, bilya çapını, ana hatları ve değirmen kapsamını dağıtmak; Hangi aşamanın sorumlusu olduğunu ve nelerin oynanmasını konuşalım. Bu konuşmanın hiçbir maliyeti yoktur ve genellikle daha düşük ton başına maliyete giden en hızlı yoldur.


